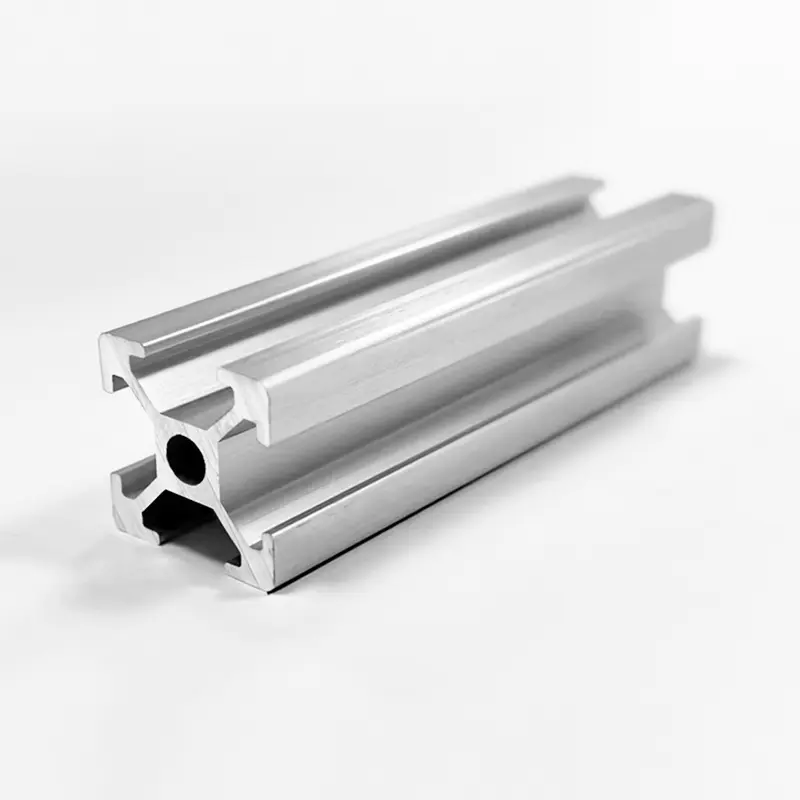

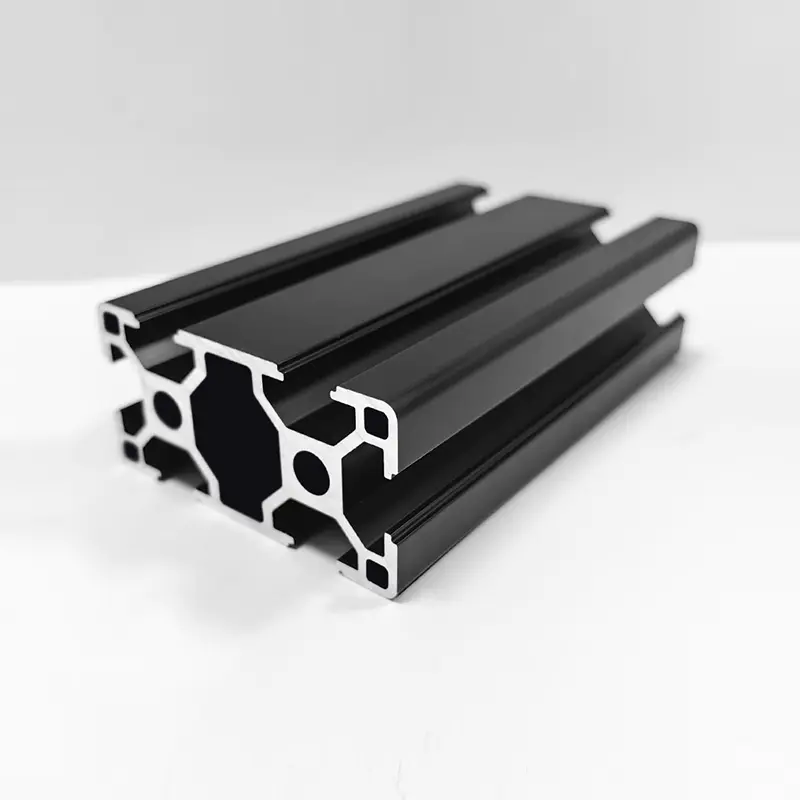
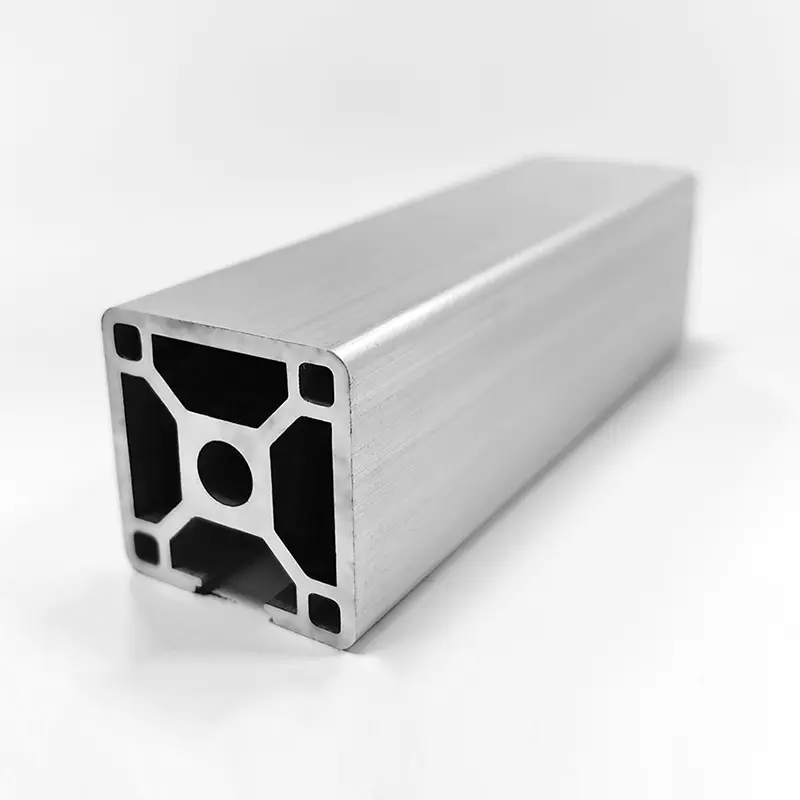
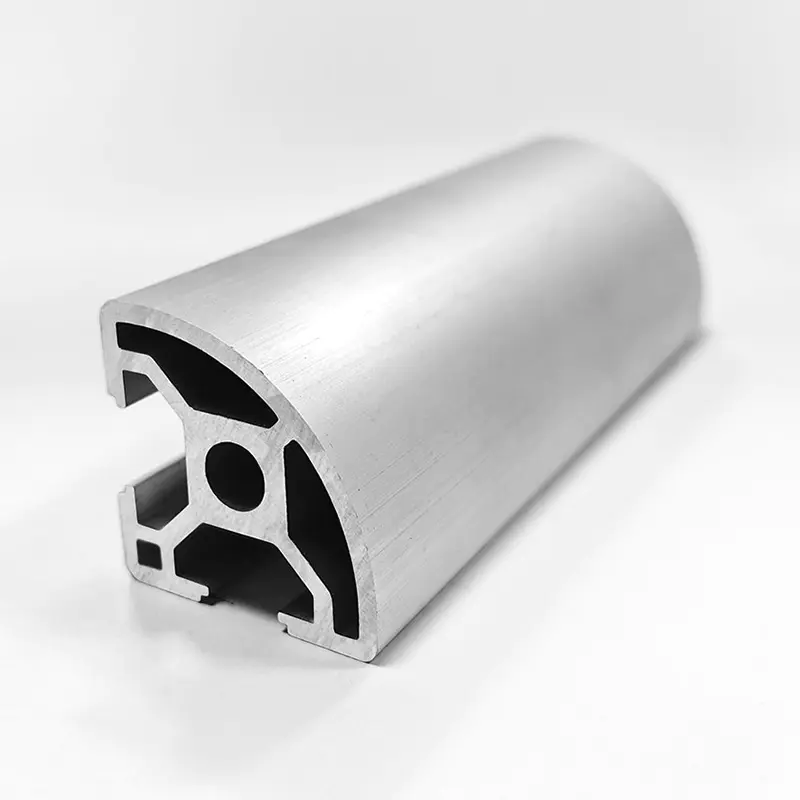
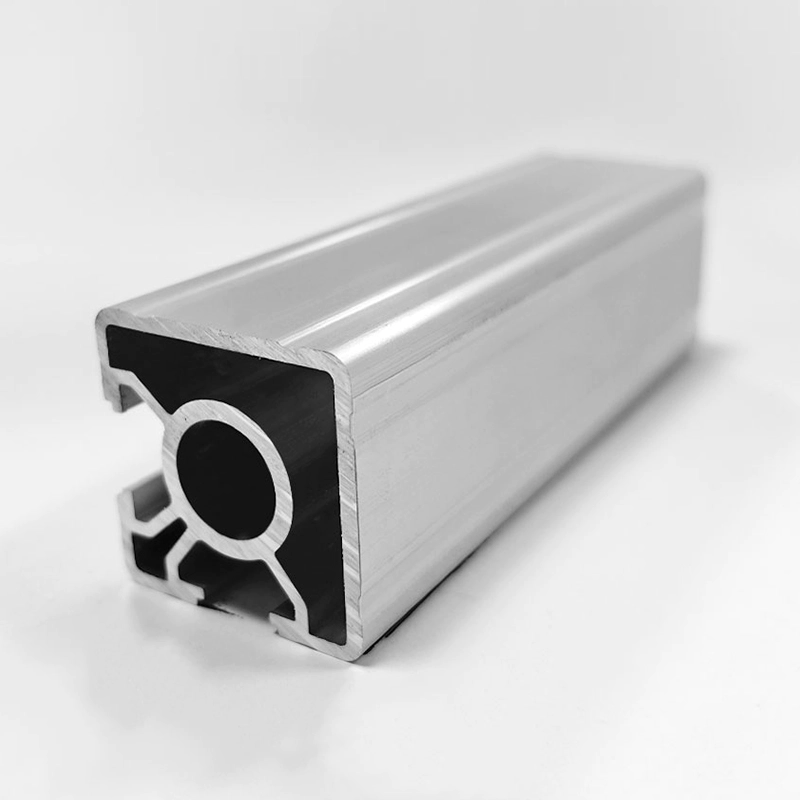
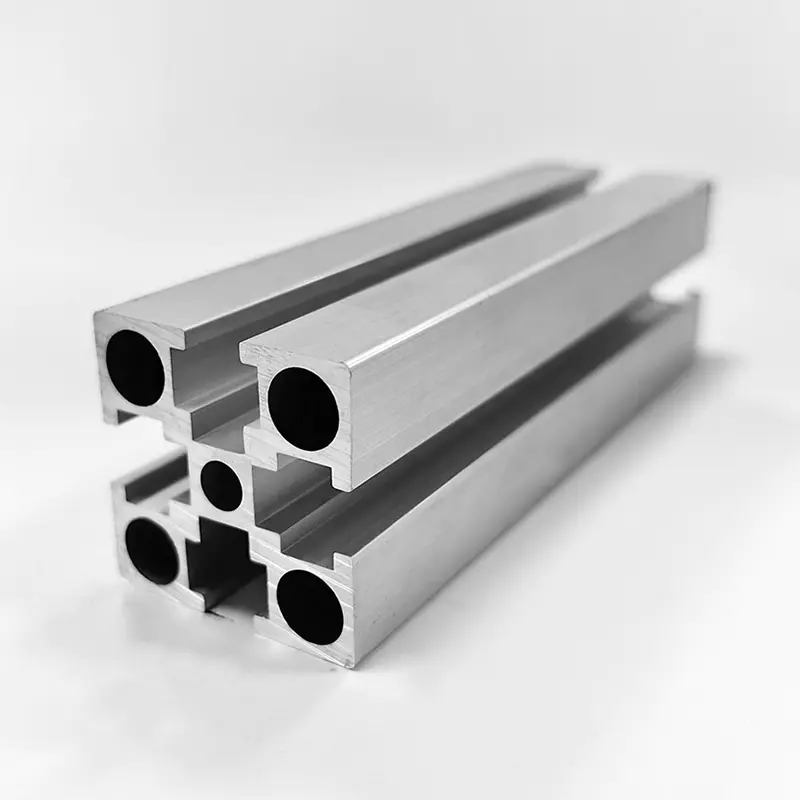
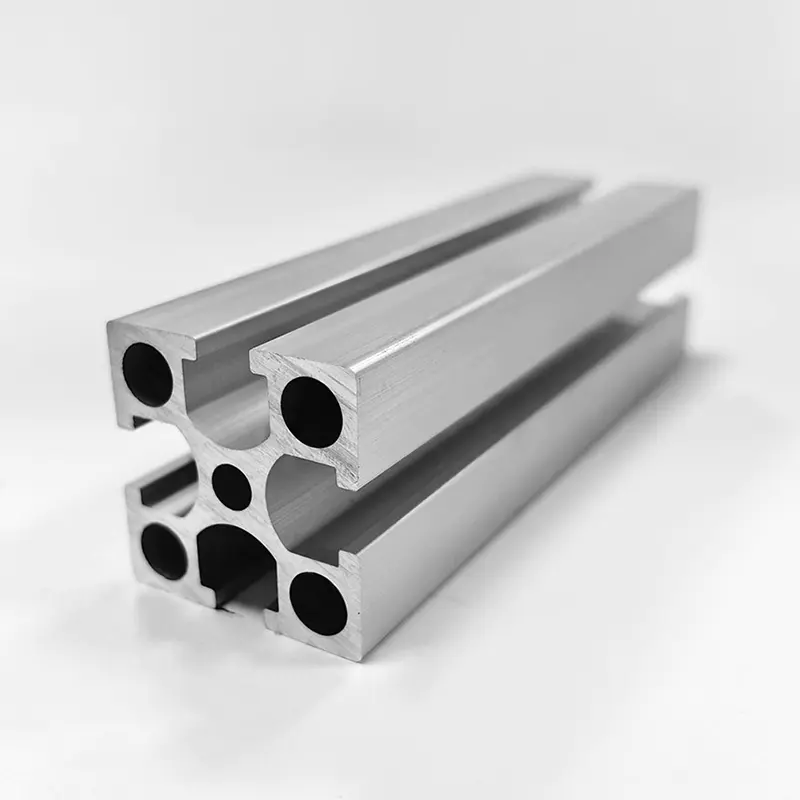
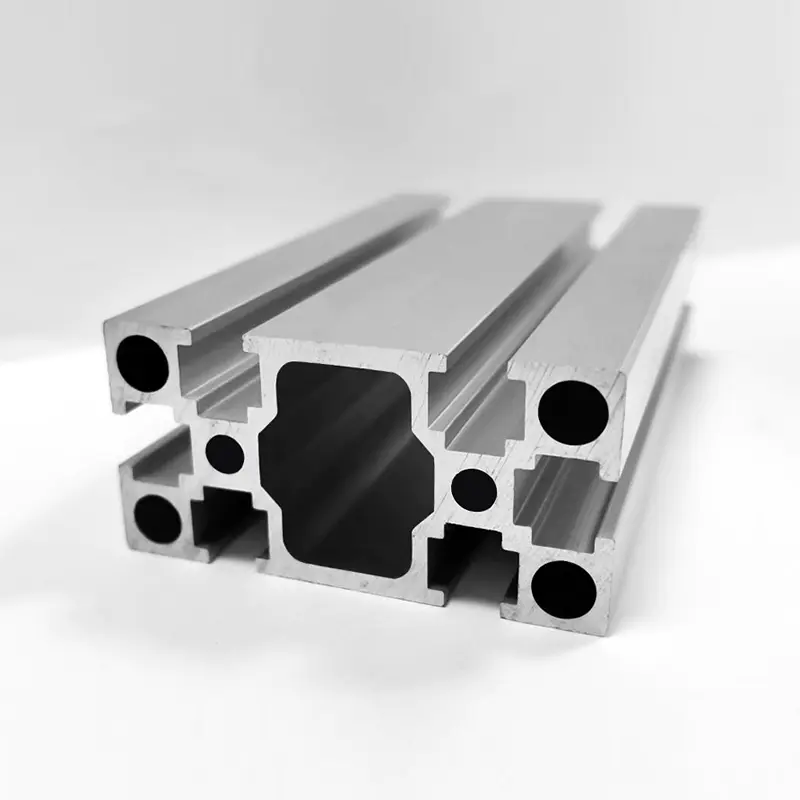
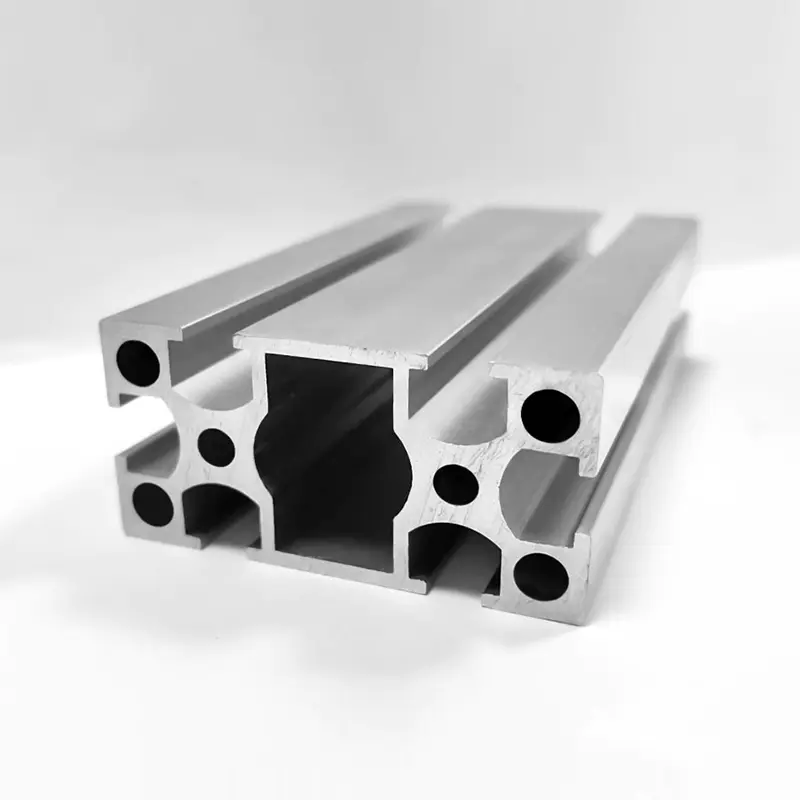
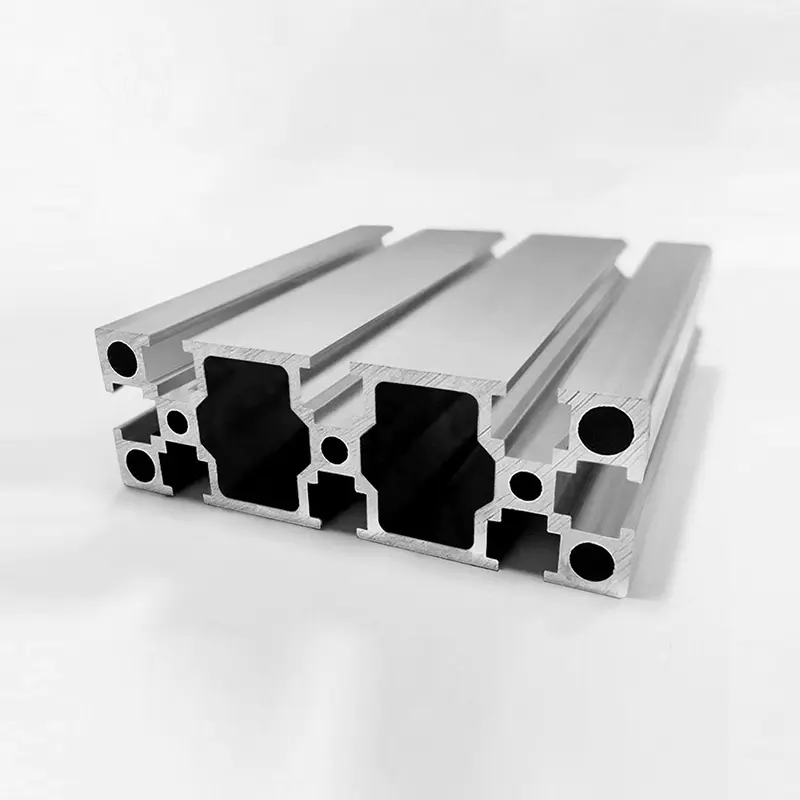
โปรไฟล์โลหะผสมที่มีความแข็งแรงสูง 6061-T6
อัดขึ้นรูปจากอะลูมิเนียม 6061-T6 พร้อมความหนาของผนังที่เพิ่มขึ้นและโครงภายในที่ปรับให้เหมาะสม ออกแบบมาสำหรับกรอบงานโครงสร้าง ฐานอุปกรณ์อัตโนมัติ และระบบรองรับน้ำหนักมาก ความคลาดเคลื่อนที่แม่นยำเป็นไปตาม ASTM B221 ด้วยเครื่องจักร CNC และการตกแต่งพื้นผิวภายในบริษัทเต็มรูปแบบ
ข้อดีหลัก
ห่วงโซ่การผลิตแบบครบวงจร
การออกแบบแม่พิมพ์ การอัดขึ้นรูป เครื่องจักรกลซีเอ็นซี (3 แกนและ 5 แกน) อโนไดซ์ การเคลือบสีฝุ่น และการประกอบ — ทั้งหมดนี้ภายในบริษัทผ่านฐานการผลิตสามแห่ง ลดระยะเวลารอคอยสินค้าและทำให้มั่นใจในการตรวจสอบย้อนกลับได้อย่างสมบูรณ์
โลหะผสมที่มีความแข็งแรงสูง
ปริมาณ Mg ที่ควบคุม (0.8–1.2%) และ Si (0.4–0.8%) ให้คุณสมบัติเชิงกลที่สม่ำเสมอ เทมเปอร์ T6 ให้ความสมดุลระหว่างความแข็งแรง การขึ้นรูป และความต้านทานการกัดกร่อน
ความแม่นยำและความมั่นคง
ความตรง ≤ 0.5 มม./ม. บิด ≤ 0.3 มม./ม. ความยาวแบบกำหนดเองพร้อมพิกัดความเผื่อในการตัด ±0.2 มม. เหมาะสำหรับการประกอบที่มีความแม่นยำสูงพร้อมส่วนประกอบการผสมพันธุ์
วิศวกรรมพื้นผิว
ขจัดไขมันและผ่านกระบวนการก่อนการตกแต่ง การเคลือบขั้วบวกสูงถึง 25 μm (Class AA25) ต่อ MIL-A-8625 การเคลือบสีฝุ่นมีให้เลือกในสี RAL โดยมีความหนาของฟิล์มสม่ำเสมอ
ข้อมูลจำเพาะของผลิตภัณฑ์
| พารามิเตอร์ | ค่า/ช่วง |
|---|---|
| โลหะผสม / เทมเปอร์ | 6061-T6 |
| ความหนาของผนัง | 2.5 – 6.0 มม. (ขึ้นอยู่กับซีรี่ส์) |
| ความยาวมาตรฐาน | 6.0 ม. / 6.5 ม. (สามารถตัดแบบกำหนดเองได้) |
| ความต้านทานแรงดึง (Rm) | ≥ 310 เมกะปาสคาล |
| ความแข็งแรงของผลผลิต (Rp0.2) | ≥ 276 เมกะปาสคาล |
| การยืดตัว (A50) | ≥ 10 % |
| ความแข็ง (HBW) | ≥ 95 |
| การตกแต่งพื้นผิว | โรงสี อะโนไดซ์ใส/ดำ เคลือบสีฝุ่น (RAL) |
| ความอดทนต่อความตรง | ≤ 0.5 มม./ม |
| ความอดทนต่อการบิด | ≤ 0.3 มม./ม |
ฟิลด์แอปพลิเคชัน
อุปกรณ์อุตสาหกรรม
- โครงเครื่องและตัวรองรับสายพานลำเลียง
- ฐานรองรับการสั่นสะเทือน
- โครงสร้างโครงสำหรับตั้งสิ่งของและพอร์ทัล
ระบบอัตโนมัติและหุ่นยนต์
- เวิร์กสเตชันหุ่นยนต์และส่วนติดตั้งเอนด์เอฟเฟกต์
- รางนำทางเชิงเส้นและฉากยึดแอคชูเอเตอร์
- การป้องกันความปลอดภัยและกรอบตู้
โครงสร้างพื้นฐานและพลังงาน
- ระบบติดตั้งแผงโซลาร์เซลล์
- ชั้นวางของและชั้นวางของสำหรับงานหนัก
- ตู้แบบกำหนดเองสำหรับตู้ไฟฟ้า
แนวทางการประมวลผลและการประกอบ
- แรงบิดต๊าปที่แนะนำสำหรับเกลียว M8: 18–22 N·m ใช้สกรูขึ้นรูปเกลียวสำหรับรูตันเพื่อลดความเข้มข้นของความเค้น
- สำหรับพื้นผิวอะโนไดซ์ ให้ใช้น้ำยาทำความสะอาด pH ที่เป็นกลาง (6–8) หลีกเลี่ยงสารที่เป็นกรดหรือด่างที่อาจทำให้สารเคลือบเสื่อมสภาพ
- การเชื่อม: ใช้ลวดตัวเติม ER4043 หรือ ER5356 จำเป็นต้องมีการบำบัดความร้อนหลังการเชื่อม (PWHT) เพื่อคืนคุณสมบัติ T6
- อุณหภูมิการทำงานต่อเนื่องสูงสุด: 150 °C การลดความแข็งแกร่งเกิดขึ้นเหนือเกณฑ์นี้
- การจัดเก็บ: เก็บโปรไฟล์ให้แห้งและปกปิด หลีกเลี่ยงการสัมผัสโดยตรงกับโลหะที่ไม่เหมือนกัน (ทองแดง เหล็กเปลือย) เพื่อป้องกันการกัดกร่อนของกัลวานิก
คำถามที่พบบ่อย
ภายใต้ช่วงรองรับเพียง 2.0 ม. พร้อมโหลดที่สม่ำเสมอ โปรไฟล์ 100×100×5 มม. (โมดูลัสหน้าตัด 22.4 ซม.³) รองรับน้ำหนักได้ประมาณ 1800 กก. ที่ความแข็งแรงคราก (276 MPa) สำหรับการโหลดจุดที่ช่วงกลาง ให้ลดความจุลง 50% ปรึกษาการคำนวณทางวิศวกรรมสำหรับการกำหนดค่าเฉพาะของคุณเสมอ
ใช่. Huishuo ดำเนินการเครื่องแมชชีนนิ่งเซ็นเตอร์ CNC แบบ 3 แกนและ 5 แกนสำหรับการเจาะ การต๊าป การกัด และการคว้านเคาน์เตอร์ นอกจากนี้เรายังนำเสนอการตัดโปรไฟล์ตามความยาวที่แน่นอนด้วยพิกัดความเผื่อ ±0.2 มม. ส่งแบบ 2D/3D เพื่อตรวจสอบกระบวนการ
โรงสีเสร็จจะจัดส่งภายใน 7-10 วัน อโนไดซ์ (ใส/ดำ) จะใช้เวลา 3–5 วัน; การเคลือบผง (RAL ใด ๆ ) จะใช้เวลา 5-7 วัน ไลน์การรักษาพื้นผิวทั้งหมดเป็นแบบภายในบริษัท ช่วยลดความล่าช้าในการจ้างภายนอก ปริมาณการสั่งซื้อขั้นต่ำสำหรับสีที่กำหนดเอง: 500 กก.
ใช้สารหล่อลื่นป้องกันการยึดติด (ที่มีนิกเกิลหรือทองแดง) กับเกลียว หรือระบุตัวยึดที่เคลือบด้วย PTFE สำหรับโปรไฟล์อะโนไดซ์ ให้ใช้สารหล่อลื่นแบบฟิล์มแห้งกับพื้นผิวผสมพันธุ์เพื่อลดการเสียดสีและป้องกันการถ่ายเทของอะลูมิเนียม