เซา เซา เซา เซา เซา
เซา เซา เซา เซา
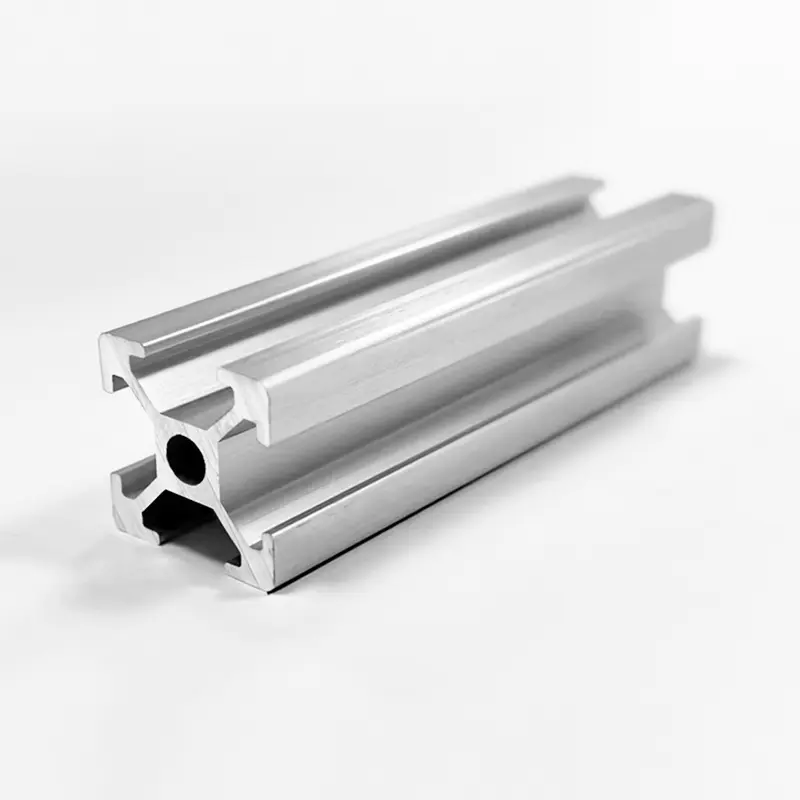
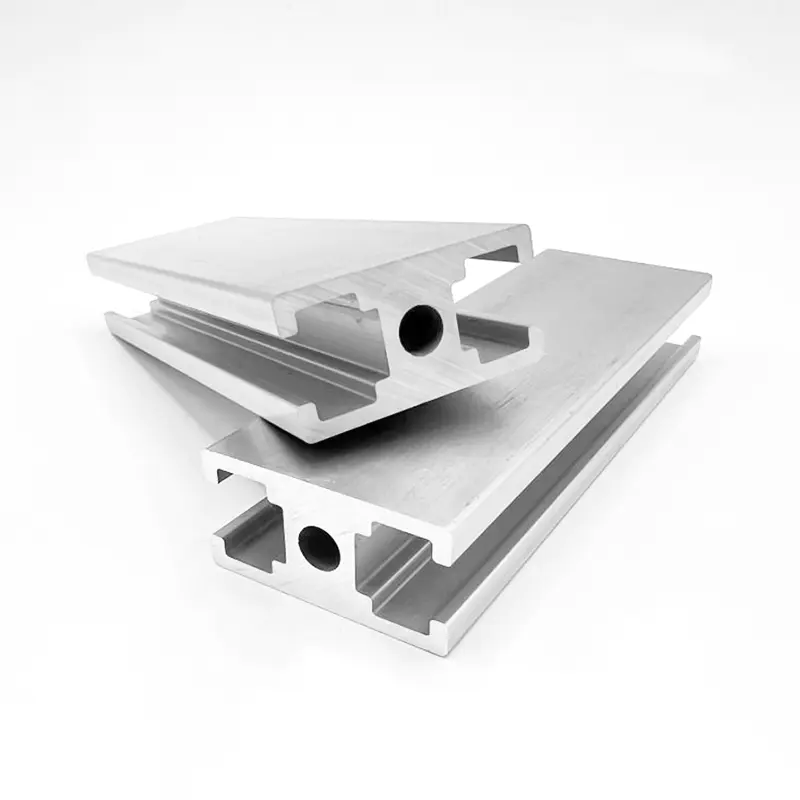
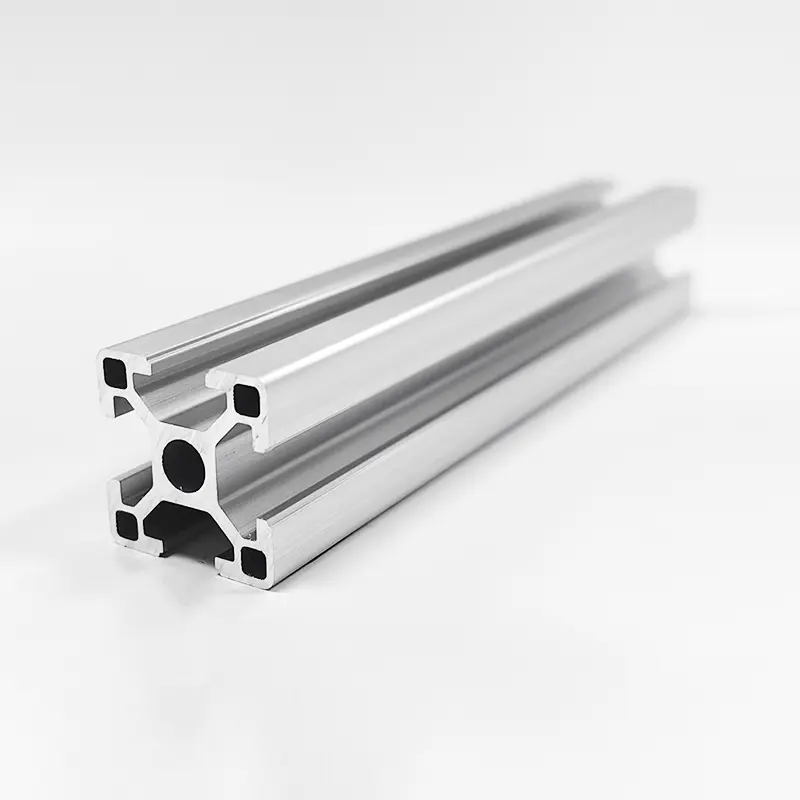
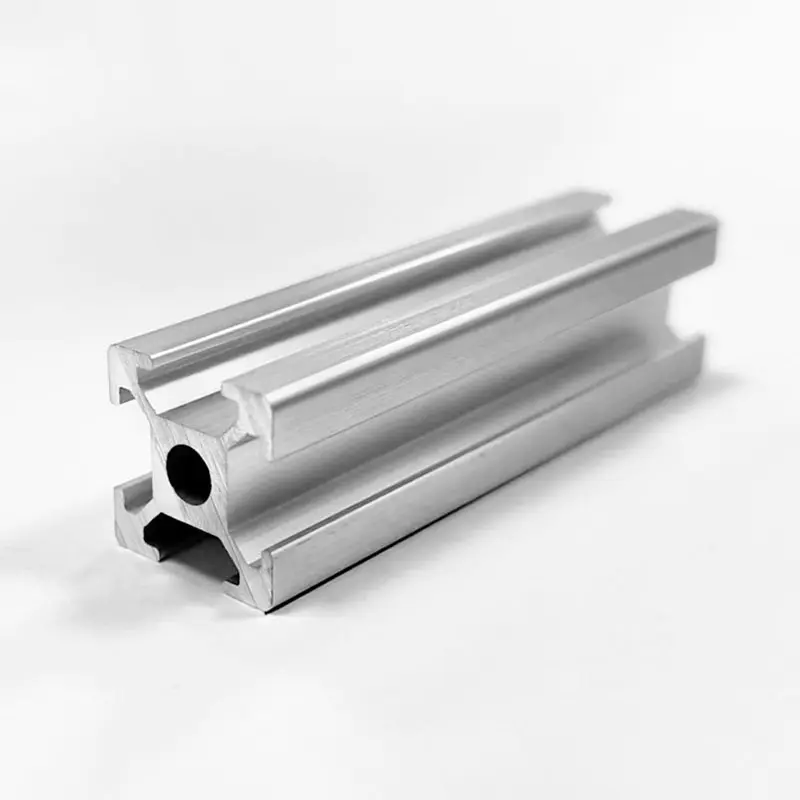
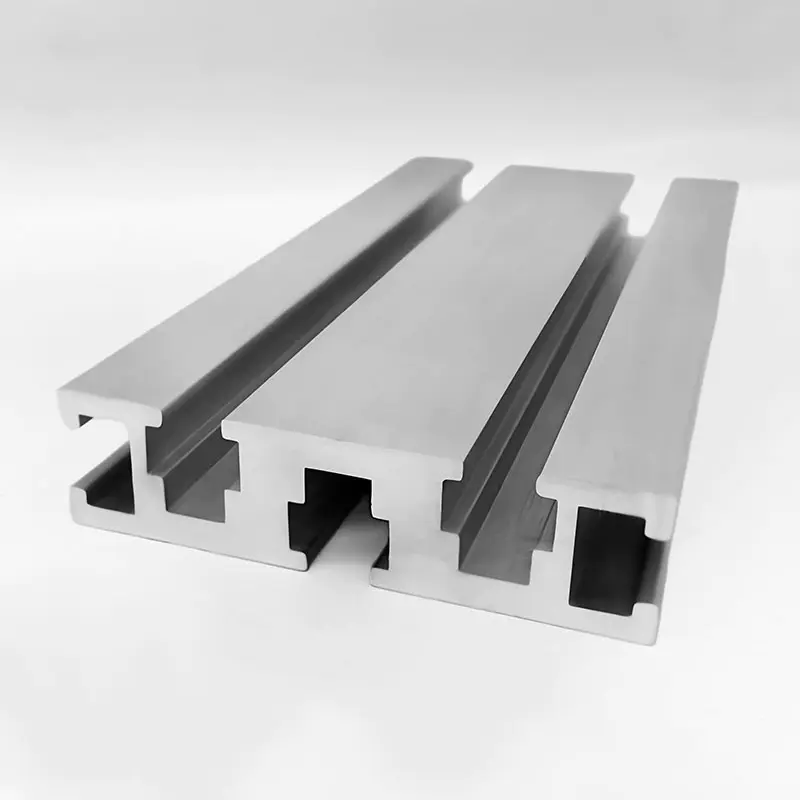
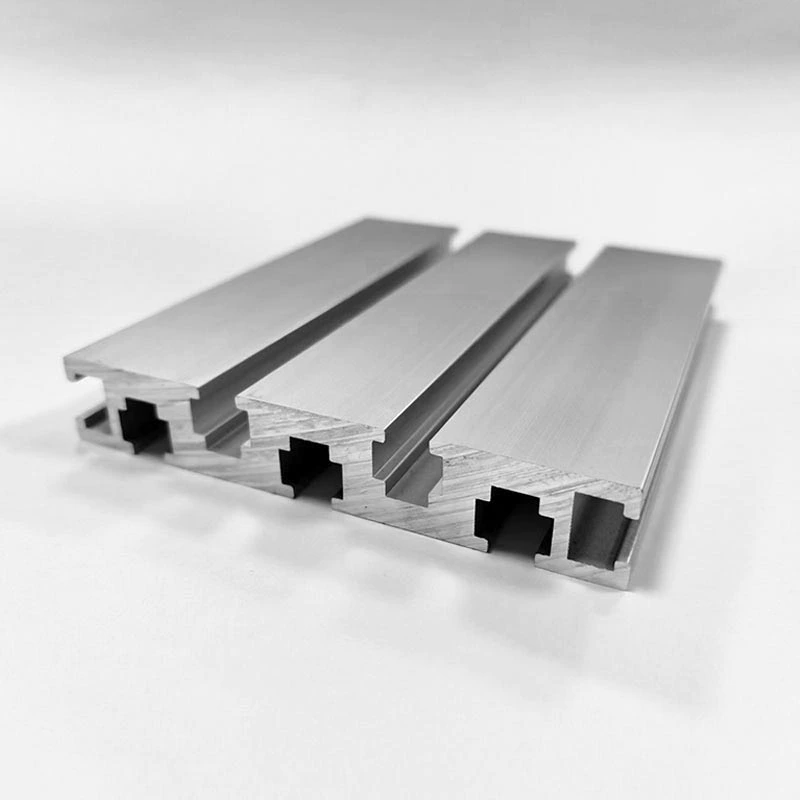
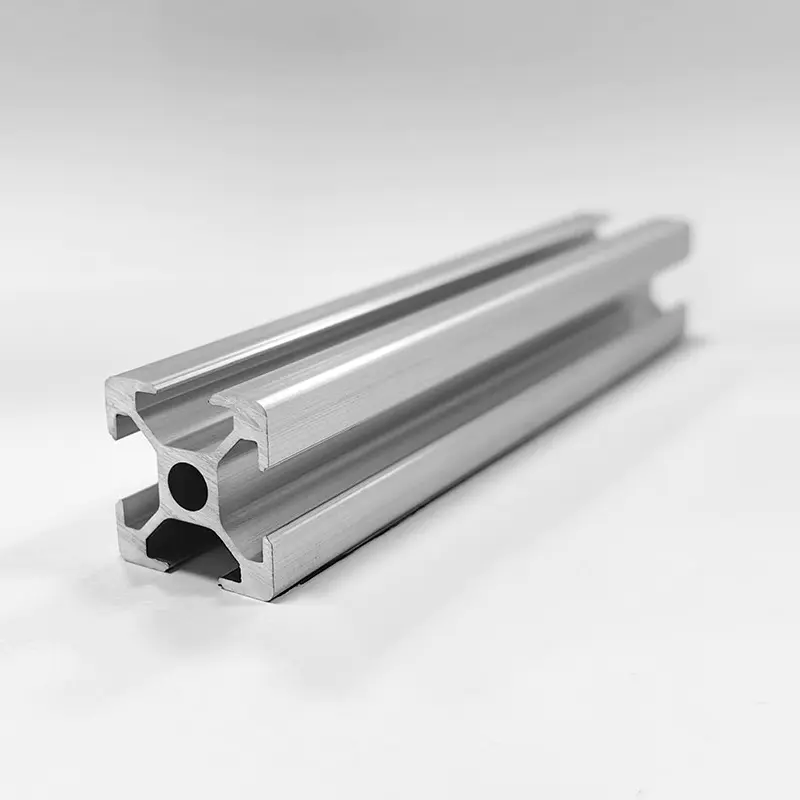
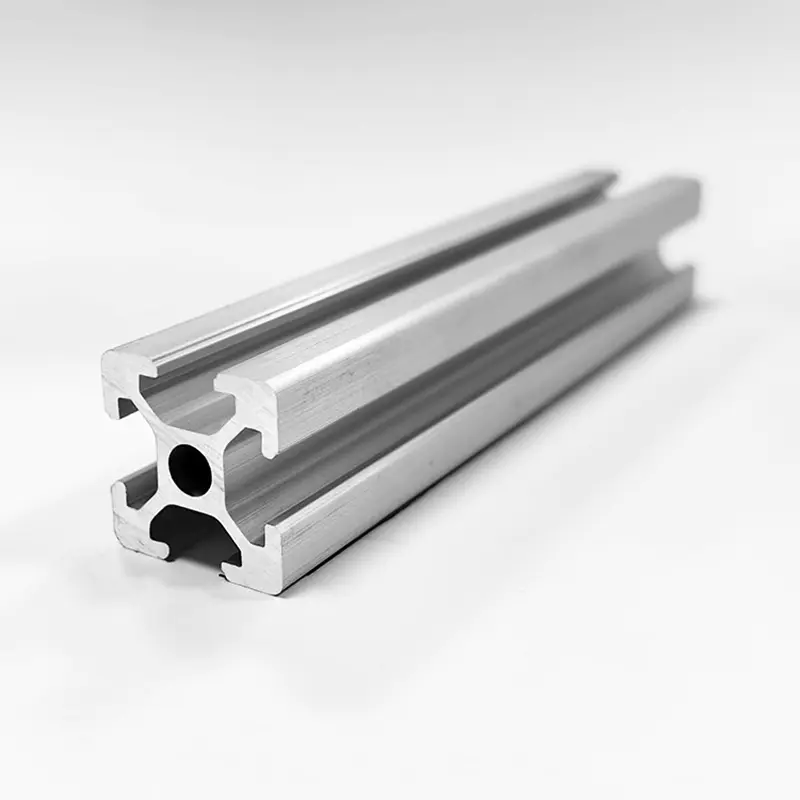
โปรไฟล์การอัดขึ้นรูปอะลูมิเนียมกลายเป็นองค์ประกอบพื้นฐานในงานวิศวกรรมสมัยใหม่ การก่อสร้าง ยานยนต์ พลังงานทดแทน และระบบอัตโนมัติทางอุตสาหกรรม กระบวนการอัดรีดเกี่ยวข้องกับการบังคับเหล็กแท่งอลูมิเนียมอัลลอยด์ที่ได้รับความร้อนผ่านแม่พิมพ์เหล็กที่มีรูปร่างภายใต้แรงดันไฮดรอลิกที่รุนแรง กระบวนการนี้ทำให้ได้โปรไฟล์ที่มีความยาวต่อเนื่องพร้อมส่วนตัดขวางที่ซับซ้อนและคงที่ ซึ่งผสมผสานคุณลักษณะน้ำหนักเบาเข้ากับความทนทานของโครงสร้าง
สำหรับผู้ซื้อจากต่างประเทศ วิศวกรโครงสร้าง และผู้ผลิตอุปกรณ์ดั้งเดิม การเลือกโปรไฟล์การอัดขึ้นรูปอะลูมิเนียมที่ถูกต้องจำเป็นต้องมีการประเมินปัจจัยสำคัญหลายประการ คุณสมบัติของวัสดุถูกกำหนดโดยองค์ประกอบของโลหะผสม อุณหภูมิในการอบชุบ รูปทรงหน้าตัด และวิธีการตกแต่งพื้นผิว การเลือกเกรดโลหะผสมหรือการกำหนดอุณหภูมิไม่ถูกต้องอาจนำไปสู่ความล้มเหลวทางกลไกก่อนเวลาอันควร การเสื่อมสภาพด้านความสวยงาม ต้นทุนการผลิตที่สูงขึ้น หรือความท้าทายในการประกอบที่ไม่จำเป็น
คู่มือทางเทคนิคที่ครอบคลุมนี้ให้การวิเคราะห์เชิงลึกเชิงเปรียบเทียบของอะลูมิเนียมอัลลอยด์ทางสถาปัตยกรรมและโครงสร้างปฐมภูมิ โดยเน้นที่ 6061, 6063 และ 6005A โดยเฉพาะ โดยจะแจกแจงองค์ประกอบทางเคมี ความแข็งแรงทางกล สถานะอุณหภูมิ ประสิทธิภาพการรักษาพื้นผิว และความทนทานต่อการออกแบบ เพื่อช่วยให้ทีมจัดซื้อและวิศวกรเลือกโปรไฟล์การอัดขึ้นรูปที่เหมาะสมที่สุดสำหรับความต้องการใช้งานเฉพาะของพวกเขา
ประสิทธิภาพของโปรไฟล์การอัดขึ้นรูปอะลูมิเนียมมีรากฐานมาจากองค์ประกอบทางเคมี โปรไฟล์อัดรีดมาตรฐานส่วนใหญ่เป็นอลูมิเนียมอัลลอยด์ซีรีส์ 6xxx ซึ่งมีแมกนีเซียมและซิลิคอนเป็นองค์ประกอบโลหะผสมหลัก องค์ประกอบเหล่านี้ก่อให้เกิดแมกนีเซียมซิลิไซด์ (Mg2Si) ซึ่งเป็นสารประกอบที่ทำให้โลหะผสมสามารถบำบัดความร้อนได้และตอบสนองต่อการแข็งตัวของฝน
ความสมดุลที่แน่นอนของแมกนีเซียม ซิลิคอน ทองแดง โครเมียม และเหล็ก จะกำหนดลักษณะการประมวลผล ความเร็วในการอัดขึ้นรูป ความสามารถในการขึ้นรูป และความแข็งแรงหลังการเสื่อมสภาพของเกรดโลหะผสมแต่ละเกรด
| เกรดโลหะผสม | ซิลิคอน (ศรี) | เหล็ก (เฟ) | ทองแดง (ลูกบาศ์ก) | แมงกานีส (Mn) | แมกนีเซียม (มก.) | โครเมียม (Cr) | สังกะสี (Zn) | ไทเทเนียม (Ti) | อะลูมิเนียม (อัล) |
|---|---|---|---|---|---|---|---|---|---|
| 6061 | 0.40 - 0.80% | สูงสุด 0.70% | 0.15 - 0.40% | สูงสุด 0.15% | 0.80 - 1.20% | 0.04 - 0.35% | สูงสุด 0.25% | สูงสุด 0.15% | ยอดคงเหลือ |
| 6063 | 0.20 - 0.60% | สูงสุด 0.35% | สูงสุด 0.10% | สูงสุด 0.10% | 0.45 - 0.90% | สูงสุด 0.10% | สูงสุด 0.10% | สูงสุด 0.10% | ยอดคงเหลือ |
| 6005A | 0.50 - 0.90% | สูงสุด 0.35% | สูงสุด 0.30% | 0.09 - 0.50% | 0.40 - 0.70% | 0.10 - 0.30% | สูงสุด 0.20% | สูงสุด 0.10% | ยอดคงเหลือ |
วิศวกรจะต้องเลือกอะลูมิเนียมอัลลอยด์ตามเกณฑ์การรับน้ำหนักทางกลเฉพาะ เช่น ความแข็งแรงครากภายใต้แรงดึง ความต้านทานแรงดึงสูงสุด การยืดตัว และความแข็งของพื้นผิว
พฤติกรรมทางกลจะแตกต่างกันอย่างมากขึ้นอยู่กับองค์ประกอบของโลหะผสมและกระบวนการบำบัดความร้อนที่ใช้
| พารามิเตอร์คุณสมบัติ | 6063-T5 | 6063-T6 | 6061-T6 | 6005A-T6 | เหล็กโครงสร้าง (อ้างอิง) |
|---|---|---|---|---|---|
| ความต้านแรงดึงสูงสุด (MPa) | 150 - 185 | 205 - 245 | 290 - 310 | 260 - 280 | 400 - 550 |
| ความแข็งแรงของผลผลิต (ออฟเซ็ต 0.2%, MPa) | 110 - 130 | 170 - 210 | 240 - 276 | 215 - 240 | 250 - 350 |
| การยืดตัวที่จุดขาด (%) | 8 - 12 | 10 - 14 | 8 - 12 | 8 - 10 | 20 - 25 |
| ความแข็งบริเนล (HBW) | 60 - 65 | 73 - 80 | 95 - 100 | 85 - 90 | 120 - 160 |
| ขีดจำกัดความเหนื่อยล้า (MPa) | 60 | 69 | 96 | 85 | 180 |
| โมดูลัสความยืดหยุ่น (GPa) | 68.9 | 68.9 | 68.9 | 69.5 | 200 |
| ความหนาแน่น (g/cm3) | 2.70 | 2.70 | 2.70 | 2.71 | 7.85 |
โปรไฟล์การอัดขึ้นรูปอะลูมิเนียมได้รับส่วนสำคัญของความแข็งแกร่งขั้นสุดท้ายจากการแข็งตัวด้วยการตกตะกอน หรือที่เรียกว่าการชราภาพเทียม การทำความเข้าใจการกำหนดอุณหภูมิเป็นสิ่งสำคัญเมื่ออ่านแบบทางวิศวกรรมและสั่งการอัดขึ้นรูปดิบ
| รัฐอารมณ์ | กระบวนการดับ | การแก่ชราประดิษฐ์ | ระดับความแข็งแกร่ง | ความเสถียรของมิติ | ประสิทธิภาพการดัดงอเย็น |
|---|---|---|---|---|---|
| T4 | น้ำเร็ว/พัดลม | ไม่มี (อายุธรรมชาติ) | ปานกลาง | ปานกลาง | ยอดเยี่ยม |
| T5 | อากาศบังคับ / หมอก | มี (เตาอบมาตรฐาน) | ปานกลาง-สูง | ยอดเยี่ยม | ยุติธรรม |
| T6 | ดับกระหายน้ำอย่างเข้มข้น | ใช่ (เตาอบแบบขยาย) | สูงสุด | ดีถึงยุติธรรม | จำกัด |
โปรไฟล์อะลูมิเนียมอัดขึ้นรูปตามธรรมชาติจะเกิดฟิล์มอะลูมิเนียมออกไซด์แบบพาสซีฟบางๆ (หนา 5 ถึง 10 นาโนเมตร) เมื่อสัมผัสกับออกซิเจน อย่างไรก็ตาม สภาพแวดล้อมทางอุตสาหกรรม ทางทะเล สถาปัตยกรรม และการตกแต่ง จำเป็นต้องมีการปรับปรุงพื้นผิวทางวิศวกรรมเพื่อเพิ่มความต้านทานการกัดกร่อน ความต้านทานการสึกหรอ ความสม่ำเสมอของสี และฉนวนไฟฟ้า
อโนไดซ์เป็นกระบวนการแปลงเคมีไฟฟ้าที่ทำให้การเคลือบอลูมิเนียมออกไซด์ตามธรรมชาติหนาขึ้นจนกลายเป็นชั้นแอโนดิกที่แข็งและมีรูพรุน โปรไฟล์จะจมอยู่ใต้น้ำเป็นขั้วบวกในอ่างอิเล็กโทรไลต์กรดซัลฟูริกในขณะที่ใช้กระแสไฟฟ้าตรง
การเคลือบผงเกี่ยวข้องกับการพ่นผงโพลีเมอร์เทอร์โมเซตติงแบบแห้งที่มีประจุไฟฟ้าสถิตบนโปรไฟล์การอัดขึ้นรูปอะลูมิเนียมที่ผ่านการปรับสภาพอย่างทั่วถึง จากนั้น โปรไฟล์จะถูกอบในเตาอบที่อุณหภูมิ 180 ถึง 200 องศาเซลเซียส จากนั้นจึงละลายและเชื่อมขวางผงให้เป็นชั้นป้องกันอย่างต่อเนื่อง
อิเล็กโตรโฟรีซิสผสมผสานอโนไดซ์เข้ากับสีทับหน้าเรซินที่ละลายน้ำได้ซึ่งฝากด้วยไฟฟ้า หลังจากการชุบอโนไดซ์แบบมาตรฐาน โปรไฟล์เปียกจะถูกจุ่มลงในถังเคลือบอะคริลิกหรืออีพอกซีภายใต้กระแสไฟฟ้าตรง ซึ่งจะสะสมฟิล์มโพลีเมอร์ที่สม่ำเสมอไว้ภายในและเหนือรูขั้วบวกก่อนการบ่มด้วยความร้อน
ระบบสีเหลว PVDF หรือที่เรียกกันทั่วไปภายใต้ชื่อทางการค้า เช่น Kynar 500 หรือ Hylar 5000 ใช้เทคโนโลยีเรซินฟลูออโรโพลีเมอร์ผสมกับเม็ดสีเซรามิกที่ทนทาน ใช้เป็นระบบเคลือบหลายชั้น (สีรองพื้น สีเคลือบ หรือสีทับหน้าแบบใส) การเคลือบ PVDF มีความต้านทานสูงต่อการเสื่อมสภาพในชั้นบรรยากาศ
| วิธีการรักษา | ความหนาทั่วไป | ความต้านทานการกัดกร่อน (การทดสอบสเปรย์เกลือ) | ความคงตัวของรังสียูวีและสี | รอยขีดข่วนและความแข็ง | การตั้งค่าโลหะผสมหลัก |
|---|---|---|---|---|---|
| ล้างอโนไดซ์ | 10 - 25 ไมครอน | ยอดเยี่ยม (1,000 hours) | โดดเด่น | สูงมาก (8-9 โมห์) | 6063 (ความคมชัดดีที่สุด) |
| เคลือบผง | 60 - 120 ไมครอน | ดีมาก (1,000 - 3,000 ชม.) | ดีถึงโดดเด่น | ปานกลาง to High | 6063, 6061, 6005A |
| อิเล็กโทรโฟเรซิส | 15 - 25 ไมครอน | ซูพีเรียร์ (2,000 ชั่วโมง) | ยอดเยี่ยม | สูง (3H - 4H) | 6063 |
| การเคลือบ PVDF | 30 - 45 ไมครอน | ยอดเยี่ยม (4,000 ชั่วโมง) | สูงสุด / Unmatched | ปานกลาง | 6063, 6061, 6005A |
การออกแบบโปรไฟล์การอัดขึ้นรูปอะลูมิเนียมที่มีประสิทธิภาพจำเป็นต้องเข้าใจรูปทรงของโปรไฟล์ การกระจายความหนาของผนัง ความสมดุลของน้ำหนักแบบสมมาตร และพิกัดความเผื่อในการผลิต การออกแบบที่เหมาะสมจะช่วยลดการสึกหรอของแม่พิมพ์ ป้องกันการบิดเบือนของการไหลของวัสดุ และลดต้นทุนการผลิต
การผลิตการอัดขึ้นรูปอะลูมิเนียมในระดับสากลเป็นไปตามเกณฑ์ความคลาดเคลื่อนมิติมาตรฐานที่กำหนดโดยองค์กรต่างๆ เช่น ASTM (American Society for Testing and Materials) และ EN (European Committee for Standardization)
โปรไฟล์อะลูมิเนียมอุตสาหกรรมส่วนใหญ่จำเป็นต้องมีกระบวนการหลังการอัดรีด รวมถึงการตัดให้ได้ความยาวที่แม่นยำ การเจาะ การกัด การต๊าป การดัด และการเชื่อมก่อนการติดตั้งเป็นชิ้นประกอบขั้นสุดท้าย
การอัดขึ้นรูปอะลูมิเนียมสามารถต่อได้โดยใช้ตัวยึดเชิงกล การติดกาวที่มีโครงสร้าง หรือวิธีการเชื่อมด้วยความร้อน
เพื่อช่วยวิศวกรออกแบบและผู้จัดการฝ่ายจัดซื้อในการเลือกโลหะผสม การปรับอุณหภูมิ และการผสมผิวเคลือบที่เหมาะสมที่สุด เมทริกซ์ด้านล่างนี้จะเน้นย้ำข้อกำหนดโปรไฟล์ที่แนะนำสำหรับภาคอุตสาหกรรมหลัก
| ภาคการประยุกต์ใช้ | การประยุกต์ใช้เฉพาะ | แนะนำโลหะผสมและ Temper | การตกแต่งพื้นผิวเบื้องต้น | ไดร์เวอร์วิศวกรรมที่สำคัญ |
|---|---|---|---|---|
| อาคารสถาปัตยกรรม | กรอบหน้าต่าง ประตู ผนังม่าน หน้าร้าน | 6063-T5 / 6063-T6 | อโนไดซ์ (15-25um) / เคลือบผง / PVDF | ความสวยงามที่เหนือกว่า รูปทรงกลวงที่ซับซ้อน ความต้านทานการกัดกร่อน |
| พลังงานแสงอาทิตย์และพลังงานทดแทน | โครงยึดแผงโซลาร์เซลล์ รางติดตาม | 6005A-T6 / 6061-T6 | ล้างอะโนไดซ์ (10-15um) | อัตราส่วนความแข็งแรงต่อน้ำหนักสูง ความต้านทานต่อแรงลม ประกอบสนามได้อย่างรวดเร็ว |
| ยานยนต์และรถยนต์ไฟฟ้า | โครงตู้แบตเตอรี่ คานชน รางหลังคา | 6061-T6 / 6005A-T6 | การแปลงแบบไม่มีโครเมต / การเคลือบ E | การดูดซับพลังงานกระแทก ความแข็งแรงของผลผลิตสูง ความสามารถในการเชื่อม |
| ระบบอัตโนมัติทางอุตสาหกรรม | โครงโมดูลาร์ช่อง T, รางลำเลียง, โครงสำหรับตั้งสิ่งของแบบหุ่นยนต์ | 6063-T6 / 6061-T6 | ล้างอโนไดซ์ | ความคลาดเคลื่อนของมิติที่แม่นยำ ความต้านทานต่อการขีดข่วนของพื้นผิว ความแข็งแกร่งของโครงสร้าง |
| อิเล็กทรอนิกส์และ HVAC | แผงระบายความร้อน LED, ตู้อินเวอร์เตอร์, เครื่องแลกเปลี่ยนความร้อน | 6063-T5 | อโนไดซ์ / อิเล็กโทรโฟเรซิส | การนำความร้อนสูง (1200 W/m · K) ความสามารถในการอัดรีดแบบครีบบางละเอียด |
| การขนส่งและทางทะเล | พื้นตัวถังรถบรรทุก ทางเดินเรือ โครงภายในทางรถไฟ | 6061-T6 / 6005A-T6 | การเคลือบผงเกรดมารีน / อโนไดซ์ | ความต้านทานการกัดกร่อนในสภาพแวดล้อมที่มีคลอไรด์ ความแข็งแรงเมื่อยล้าแบบไดนามิก |
ความแตกต่างหลักอยู่ที่องค์ประกอบทางเคมี ความแข็งแรง และประสิทธิภาพการตกแต่งพื้นผิว 6061 มีแมกนีเซียมและซิลิกอนในระดับที่สูงกว่า พร้อมด้วยทองแดงและโครเมียมเพิ่มเติม ทำให้ 6061-T6 มีความแข็งแกร่งกว่า 6063-T6 ประมาณ 30 ถึง 40 เปอร์เซ็นต์ ทำให้เหมาะอย่างยิ่งสำหรับการใช้งานโครงสร้างที่รับน้ำหนักมาก ในทางตรงกันข้าม 6063 มีองค์ประกอบที่สะอาดกว่าโดยมีปริมาณทองแดงต่ำ ให้ความสามารถในการอัดขึ้นรูปเป็นพิเศษเป็นรูปทรงที่ซับซ้อนหรือผนังบาง และสร้างพื้นผิวอะโนไดซ์ที่เหนือกว่าสำหรับการใช้งานทางสถาปัตยกรรม
อลูมิเนียม 6063 แทบจะไม่มีทองแดงและมีธาตุเหล็กต่ำ จึงสร้างฟิล์มออกไซด์ของขั้วบวกที่สว่างสม่ำเสมอ ชัดเจน เมื่อผ่านกระบวนการอิเล็กโทรไลต์ 6061 ประกอบด้วยทองแดง (0.15 ถึง 0.40 เปอร์เซ็นต์) และโครเมียม ซึ่งก่อตัวเป็นอนุภาคเฟสที่มีองค์ประกอบขนาดเล็กซึ่งกระจายแสง ส่งผลให้มีสีเข้มขึ้นเล็กน้อย เป็นสีเทา หรือมีรอยด่างหลังจากการชุบอโนไดซ์ สำหรับส่วนประกอบทางสถาปัตยกรรมเชิงภาพ 6063 ให้ความสม่ำเสมอของพื้นผิวและความสดใสของสีที่เหนือกว่า
การกำหนดอุณหภูมิบ่งบอกถึงการรักษาความร้อนและการประมวลผลทางกลที่ใช้กับโปรไฟล์อลูมิเนียม ตัวอย่างเช่น เทมเปอร์ T4 มีความแข็งแรงปานกลางและมีความเหนียวสูง ทำให้เหมาะสำหรับโปรไฟล์ที่ต้องการการดัดเย็นหลังการอัดขึ้นรูป เทมเปอร์ T5 ผลิตโดยการดับด้วยอากาศที่เครื่องอัดรีดตามด้วยการบ่มแบบเทียม ให้ความแข็งแรงที่ดีและมีความเสถียรของมิติโดยมีการบิดเบือนจากความร้อนน้อยที่สุด การปรับอุณหภูมิ T6 เกี่ยวข้องกับการดับน้ำอย่างรุนแรงและการยืดอายุเทียม เพื่อให้ได้ความต้านทานแรงดึงและความแข็งสูงสุดสำหรับโครงสร้างรับน้ำหนัก
ใช่ การอัดขึ้นรูปอะลูมิเนียมสามารถทดแทนเหล็กโครงสร้างในงานรับน้ำหนักได้หลายประเภท โดยช่วยลดน้ำหนักลงได้ประมาณ 60 เปอร์เซ็นต์ ในขณะที่อลูมิเนียมมีความหนาแน่นและโมดูลัสยืดหยุ่นประมาณหนึ่งในสามของเหล็ก (68.9 GPa เทียบกับ 200 GPa) วิศวกรโครงสร้างสามารถชดเชยความแข็งที่ต่ำกว่าได้โดยการเพิ่มความลึกหน้าตัดของโปรไฟล์และปรับโมเมนต์ความเฉื่อยของหน้าตัดให้เหมาะสม อลูมิเนียมยังให้ความต้านทานการกัดกร่อนตามธรรมชาติ ช่วยลดต้นทุนการบำรุงรักษาระยะยาวที่เกี่ยวข้องกับการป้องกันสนิมเหล็ก
การบิดเบี้ยวและการบิดงอมักเป็นผลมาจากความเร็วการไหลของโลหะที่ไม่สม่ำเสมอผ่านพื้นที่แม่พิมพ์อัดขึ้นรูป การระบายความร้อนที่ไม่สม่ำเสมอข้ามส่วนตัดขวางที่ไม่สมมาตรเมื่อโปรไฟล์ออกจากแม่พิมพ์ หรือการบรรเทาความเครียดที่ไม่สม่ำเสมอในระหว่างการยืด การออกแบบโปรไฟล์ที่มีความหนาของผนังสม่ำเสมอ ความสมมาตรของหน้าตัดที่สมดุล และรัศมีการเปลี่ยนผ่านที่เหมาะสมช่วยให้มั่นใจได้ถึงการไหลของวัสดุที่สม่ำเสมอและการระบายความร้อนที่สม่ำเสมอ โดยรักษาความคลาดเคลื่อนของมิติตรงที่แคบ

โทรศัพท์
+86-021-5788 5585
+86-133 8191 2789
อีเมล
ที่อยู่
เลขที่ 218 ถนน Zhongde เมือง Xiaokunshan เขตซงเจียง เซี่ยงไฮ้ จีน
สื่อ